
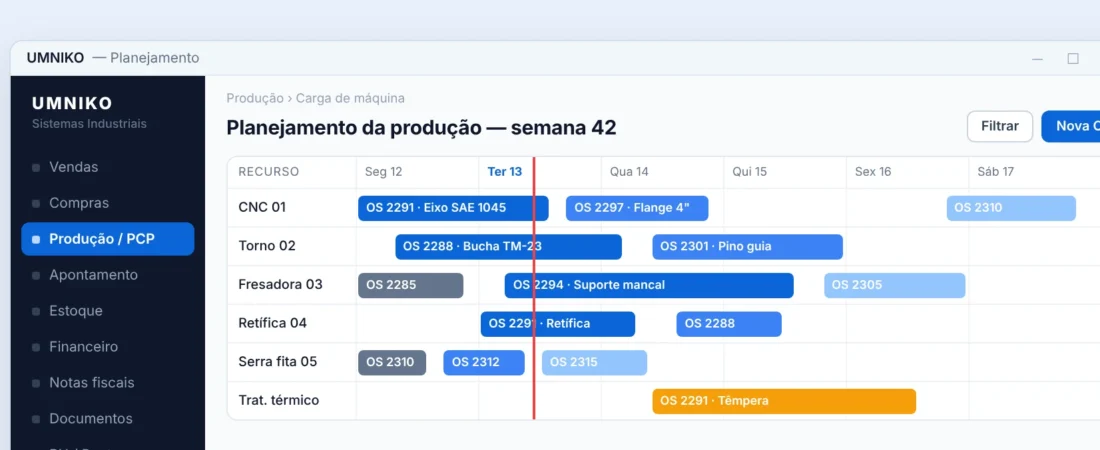
Quase toda indústria começa a planejar a produção em uma planilha de PCP. Ela é rápida de montar, todo mundo sabe usar e não custa nada. O problema é que, conforme a carteira de pedidos cresce, a planilha deixa de ajudar e passa a esconder os problemas. Neste artigo, você vai entender quais são os sinais de que a planilha chegou ao limite, o que muda com um sistema de PCP e como fazer a transição sem parar a fábrica.
Por que a planilha funciona no começo
Com poucas máquinas, poucos clientes e uma pessoa que conhece toda a produção de cabeça, a planilha dá conta. Ela organiza a lista de pedidos, a data prometida e, às vezes, a sequência de máquinas. Para uma oficina pequena, é uma ótima forma de começar a ter disciplina de planejamento.
A planilha, porém, é estática: ela só sabe o que alguém digitou. Não sabe quanto tempo cada operação realmente levou, não sabe que a fresadora parou para manutenção e não avisa que o pedido novo vai empurrar outros três para a semana seguinte.
7 sinais de que a planilha de PCP chegou ao limite
- Prazos prometidos “no feeling”. O comercial pergunta “dá para entregar em 15 dias?” e a resposta depende de quem está na sala, não da capacidade real das máquinas.
- Pedidos atrasados descobertos tarde. O atraso só aparece quando o cliente liga cobrando.
- Uma pessoa é a “planilha viva”. Se o programador de produção sai de férias, ninguém sabe o que vem depois.
- Várias versões do mesmo arquivo. “PCP_final_v3_agora_vai.xlsx” circulando por e-mail e WhatsApp.
- Máquinas sobrecarregadas enquanto outras ficam paradas. Sem enxergar a carga de cada recurso, a programação se concentra nas mesmas máquinas.
- Apontamento em papel. As fichas chegam ao escritório no fim do dia (ou da semana), e o percentual pronto de cada OS é sempre uma estimativa.
- Retrabalho entre setores. O pedido é digitado no comercial, de novo na produção, de novo em compras e de novo no faturamento.
Se três ou mais desses sinais são comuns na sua fábrica, a planilha já está custando mais do que parece: em atrasos, horas extras, compras de última hora e clientes insatisfeitos.
Planilha x sistema de PCP: o que muda na prática
| Ponto | Planilha | Sistema de PCP |
|---|---|---|
| Ordem de serviço | Digitada à mão a partir do pedido | Gerada do pedido de venda, com operações e tempos já preenchidos |
| Carga de máquina | Estimada ou inexistente | Calculada pela capacidade diária de cada máquina, com feriados e paradas |
| Data de entrega | Definida por experiência | Calculada pelo sistema e atualizada automaticamente |
| Acompanhamento | Ficha de papel e conversa no corredor | Apontamento por operador, com percentual pronto em tempo real |
| Histórico | Difícil de recuperar | Previsto x executado e prometido x entregue por OS |
| Integração | Nenhuma: cada setor tem seu arquivo | Pedido, produção, compras, estoque e financeiro no mesmo fluxo |
O que um bom sistema de PCP precisa ter
Na hora de avaliar um software, especialmente para metalúrgicas, usinagens e ferramentarias que trabalham sob encomenda, verifique se ele oferece:
- Roteiros de produção com operações e tempos por produto;
- Cadastro de máquinas com horas, turnos e eficiência;
- Carga de máquina que respeite a capacidade real e um calendário de exceções;
- Apontamento de produção simples, de preferência pelo navegador ou celular;
- Prioridades controladas, para que a sequência não seja alterada sem critério;
- Integração com vendas, compras e estoque, para não redigitar informações.
O sistema PCP do UMNIKO foi construído exatamente em torno desses pontos, com apontamento de produção integrado e controle de matéria-prima por dimensão.
Como sair da planilha sem parar a fábrica
- Organize os cadastros. Produtos, máquinas, roteiros e tempos-padrão são a base de qualquer sistema. Comece pelos itens que mais se repetem.
- Comece por um módulo. Implantar tudo de uma vez assusta a equipe. Comece pelo PCP e pelo apontamento, e expanda depois.
- Rode em paralelo por algumas semanas. Mantenha a planilha como referência enquanto a equipe ganha confiança nos números do sistema.
- Treine os operadores no apontamento. É o apontamento que dá vida ao PCP. Se for simples, a adesão é rápida.
- Meça o antes e o depois. Pontualidade de entrega, horas extras e retrabalho são bons indicadores para comparar.
Conclusão
A planilha é uma boa ferramenta para começar, mas não foi feita para gerenciar uma fábrica com dezenas de ordens de serviço, várias máquinas e prazos apertados. Quando os prazos começam a ser prometidos sem base e os atrasos só aparecem na ligação do cliente, é hora de trocar por um sistema de PCP que calcule a carga real e mostre a produção em tempo real.
Quer ver como isso funciona com as suas máquinas e os seus pedidos?